扫一扫咨询详情

全国咨询热线:
400-128-1186
扫一扫咨询详情
全国咨询热线:
400-128-1186联系热线
滚筒筛运行一段时间后筒体跑偏,是不少客户遇到的麻烦。筒体一边高一边低地转,筛面物料分布不均,托轮磨损速度明显加快,严重时筒体与机架摩擦发出异响。问题通常出在托轮调整和筒体水平度上。
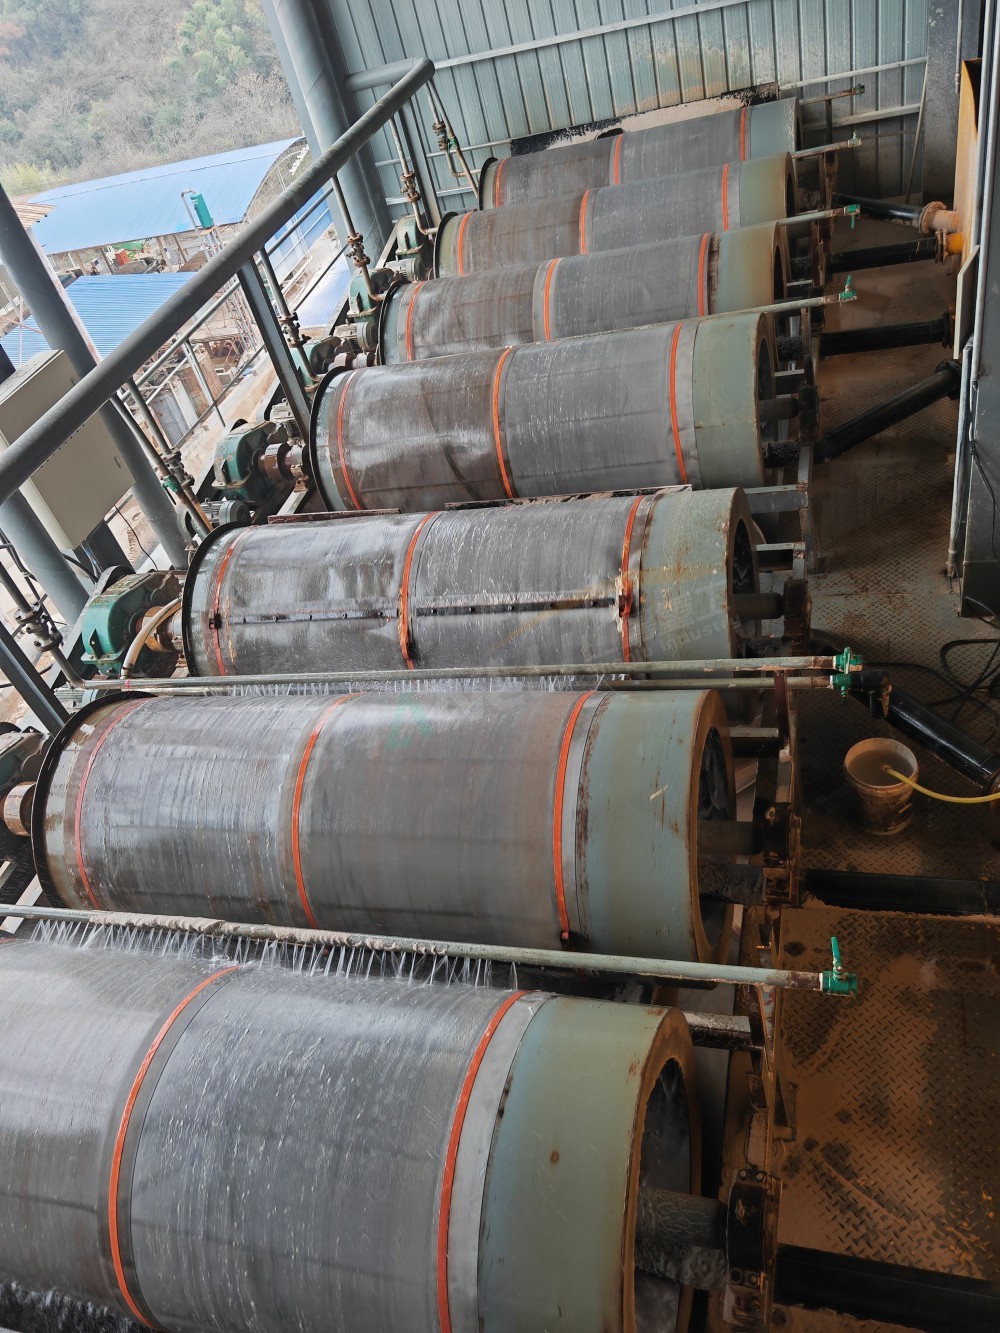
四个托轮不在同一水平面是跑偏的首要原因。 滚筒筛依靠四个托轮支撑筒体旋转,托轮安装高度或磨损程度不一致时,筒体轴线发生倾斜,运行时自然向低的一侧窜动。检查方法很简单:用水平仪分别测量四个托轮的顶部高度,偏差超过2mm就需要重新调整。调整时以对角线上的两个托轮为一组,同步升降,每次调整1-2mm,观察筒体运转方向变化,直到筒体稳定不再窜动。
托轮磨损不均匀同样会加剧跑偏。 石英砂粉尘进入托轮轴承或轮面,磨损后轮面出现凹坑或偏磨,筒体滚圈与托轮接触面受力不均,跑偏越来越严重。建议每季度检查一次托轮轮面磨损情况,磨损超2mm时更换或车削修复。托轮轴承每500工作小时补充一次润滑脂,保持转动灵活。
筒体滚圈与托轮的接触角度也需要检查。 正常时托轮轴线应与筒体轴线平行,接触面均匀受力。若托轮偏转角度过大,筒体在旋转中受到侧向推力,同样会导致跑偏。调整托轮支架的定位螺栓,用直尺靠在托轮侧面与筒体轴线上比对,偏差控制在1mm以内。
日常巡检中注意观察筒体运转是否平稳、有无周期性窜动。发现跑偏时按“先测托轮高度、再查轮面磨损、最后看接触角度”的顺序逐一排查。设备运行遇到问题,欢迎联系山鲁重工技术团队沟通交流:张经理 13583776655(同微信)。
 访问手机站
微信二维码
服务热线