扫一扫咨询详情

全国咨询热线:
400-128-1186
扫一扫咨询详情
全国咨询热线:
400-128-1186联系热线
永磁滚筒磁选机运行中轴承温度持续偏高,用手触摸轴承座外壳烫得无法停留,是不少客户遇到的设备隐患。轴承过热若不及时处理,轻则润滑脂流失加速磨损,重则轴承卡死导致滚筒停转,整条产线被迫中断。
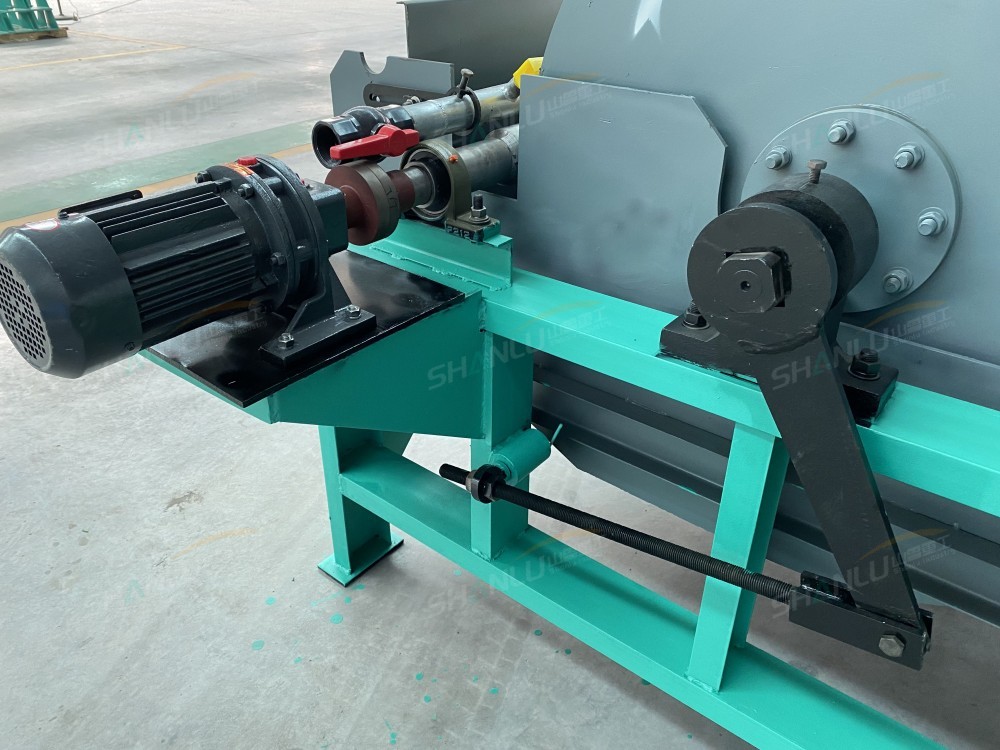
润滑脂不足或变质是轴承过热最常见的原因。 滚筒轴承在高粉尘环境下工作,润滑脂消耗快,缺油后滚珠与滚道直接摩擦,温度迅速上升。建议每周检查一次轴承温度,正常应控制在65℃以下。每500工作小时补充一次锂基润滑脂,每半年彻底更换一次。加注时注意不要过量,润滑脂填充过多同样会导致搅拌发热。若旧脂已变黑发硬,说明已变质,需先清洗轴承腔再重新加注。
轴承磨损或安装不当同样会导致温度偏高。 长期运行后滚珠磨损、保持架变形,转动阻力增大,温度随之上升。用手转动滚筒,若感觉有明显顿挫感或听到异响,说明轴承已损坏,需立即更换。安装新轴承时用专用工具均匀压入,避免用锤子直接敲击,敲击造成的隐性损伤会让新轴承很快再次过热。轴承与轴的配合间隙也需检查,过盈量不足时轴承内圈在轴上打滑,摩擦生热。
密封失效导致粉尘进入轴承腔,会加速磨损和发热。 滚筒两端密封圈老化后,石英砂粉尘渗入轴承腔,与润滑脂混合成研磨膏状,轴承磨损速度成倍增加。每季度检查一次密封圈状态,发现硬化或开裂立即更换。安装新密封圈时在唇口涂抹适量润滑脂,既能提高密封效果又便于下次拆卸。
日常巡检中注意观察轴承座有无漏油、异响或振动。发现温度持续偏高时,按“先查润滑脂、再查轴承状态、最后看密封”的顺序逐一排查。设备运行相关问题,欢迎致电山鲁重工:张经理 13583776655(同微信)。
 访问手机站
微信二维码
服务热线